


Устройство резьбонарезного патрона 7:24 типа K и набором головок GT Beltools. Порядок работы
Устройство патрона
Метчик устанавливается в квадратное отверстие корпуса 1 и втулку 2. Зажим метчика производится шариками 3 при перемещении втулки 2 пружиной 4. Крутящий момент к корпусу 1 передаётся поводком 5 через шарики 6, поджатые тарельчатыми пружинами 7 и кольцом 8 в лунки корпуса.
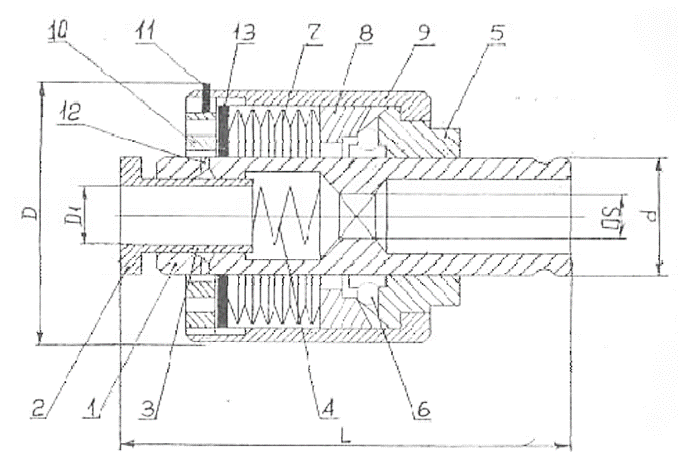
Регулировка крутящего момента обеспечивается изменением величины деформации тарельчатых пружин 7 с помощью гайки 10. При достижении момента резания, превышающего отрегулированное значение, происходит остановка корпуса 1 из-за проворачивания поводка 5 и выжима шариков из лунок корпуса. Такая конструкция предотвращает поломку метчика при нарезании резьбы и улучшает качество обработки.
Порядок работы
1. Установка метчика
Установите метчик в предохранительную головку, нажав втулку 2 до упора её в торец корпуса 1.
2. Установка головки
Установите головку в резьбонарезной патрон.
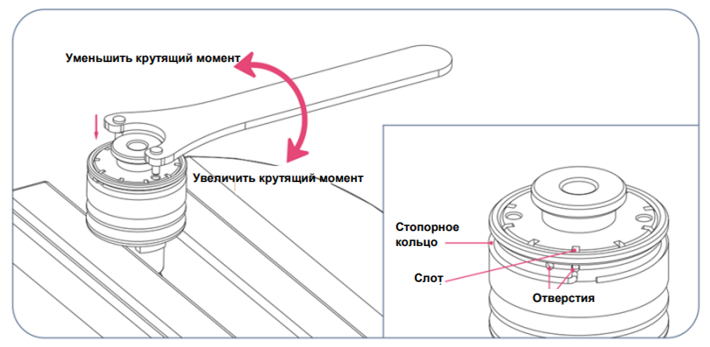
3. Регулировка крутящего момента
Произведите регулировку путём нарезания резьбы в глухих отверстиях: появление треска в головке сигнализирует о недостаточно отрегулированном крутящем моменте при упоре метчика в дно отверстия; регулировку производить гайкой 10, которая должна быть зафиксирована кольцом 11.
4. Извлечение метчика
Вынуть метчик можно, нажав втулку 2.
5. Подбор метчиков
Применять метчики в соответствии с таблицей характеристик и обозначением резьбы на предохранительной головке.
|
Модель патрона |
Конус 7:24 |
Тип головки |
D, мм |
d, мм |
L, мм |
Диапазон резьб |
|---|---|---|---|---|---|---|
|
K30 M3-M12 GT12 |
K30 |
GT12 |
66 |
19 |
125 |
М3-М12 |
|
K30 M12-M24 GT24 |
K30 |
GT24 |
66 |
30 |
130 |
M12-M24 |
|
K40 M3-M12 GT12 |
K40 |
GT12 |
46 |
19 |
110 |
M3-M12 |
|
K40 M12-M24 GT24 |
K40 |
GT24 |
66 |
30 |
130 |
M12-M24 |
|
K40 M24-M42 GT42 |
K40 |
GT42 |
78 |
45 |
175 |
M24-M42 |
|
K50 M3-M12 GT12 |
K50 |
GT12 |
46 |
19 |
110 |
M3-M12 |
|
K50 M12-M24 GT24 |
K50 |
GT24 |
66 |
30 |
120 |
M12-M24 |
|
K50 M24-M42 GT42 |
K50 |
GT42 |
78 |
45 |
155 |
M24-M42 |
Контроль и расчёт крутящего момента
Контроль головки на крутящий момент производится динамометрическим ключом и специальной оправкой, зафиксированной вместо метчика. При нарезании резьбы с мелким шагом величина крутящего момента определяется по формуле:
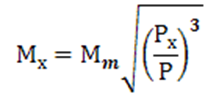
где, Мт – крутящий момент по таблице, Рх – шаг нарезаемой резьбы, Р – крупный шаг резьбы для данного диаметра.
|
Обозначение резьбы инструмента |
D |
D1 |
d |
L |
S |
Крутящий момент Нм по стали 45 153…203 НВ |
|---|---|---|---|---|---|---|
|
M3 |
38 |
3.15 |
19 |
63 |
2.5 |
2.0 |
|
M4 |
4.0 |
3.15 |
3.0 |
|||
|
M5 |
5.0 |
4 |
4.0 |
|||
|
M6/M8 |
6.3 |
5 |
10.0 |
|||
|
M8/M10 |
8.0 |
6.3 |
20.0 |
|||
|
M12 |
9.0 |
7.1 |
40.0 |
|||
|
M14 |
58 |
11.2 |
32 |
94 |
9 |
45.5 |
|
M16 |
12.5 |
10 |
55 |
|||
|
M18/M20 |
14 |
11.2 |
64; 70 |
|||
|
M22 |
16 |
12.5 |
78 |
|||
|
М24 |
18 |
14 |
124 |
|||
|
М27-М30 |
84 |
20 |
50 |
128 |
16 |
152; 200 |
|
M33 |
22.4 |
18 |
260 |
|||
|
M36 |
25 |
20 |
280 |
|||
|
M39-M42 |
28 |
22.4 |
320; 350 |
Назначение патрона 7:24 типа К
Патрон резьбонарезной с хвостовиком 7:24 типа К работает с метчиками М3–М42 через быстросменные головки типа GT, что минимизирует простои при переналадке. Осевая компенсация и встроенная защита от перегрузок в головке GT предотвращают поломку метчика при нарезании резьбы, а значит – снижают расход инструмента и брак деталей. Качество обработки при этом стабильно улучшается. Дополнительное преимущество – комплектная поставка: набор головок под каждый стандартный размер метчика от М3 до М42. Это избавляет от необходимости отдельно подбирать и докупать оснастку, сокращает время запуска в работу и упрощает учёт инструмента на производстве. Каждый размер метчика обслуживается собственной головкой.
